
Categoría de producto de suspensión
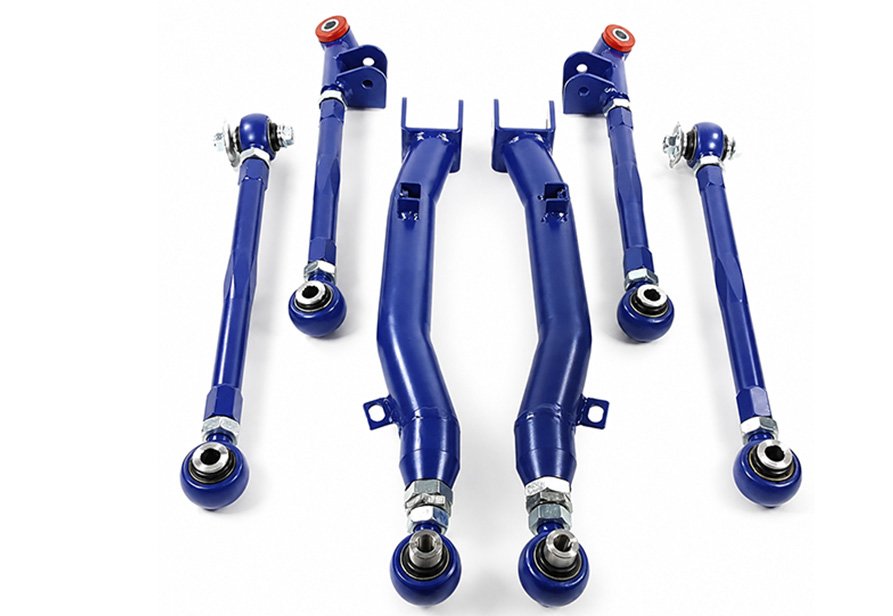
Kits de brazos de control ajustables
Restore camber, toe and suspension geometry after lowering or chassis modification.
Ver más
Coilovers, amortiguadores, muelles y componentes de servicio seleccionados según un ajuste verificado, el uso previsto y objetivos de configuración medibles.
Explora la gama01 / 03

Categorías de productos de suspensión
Elige primero una categoría. Las aplicaciones y especificaciones para cada vehículo aparecen cuando quieras consultarlas.
Restore camber, toe and suspension geometry after lowering or chassis modification.
Ver más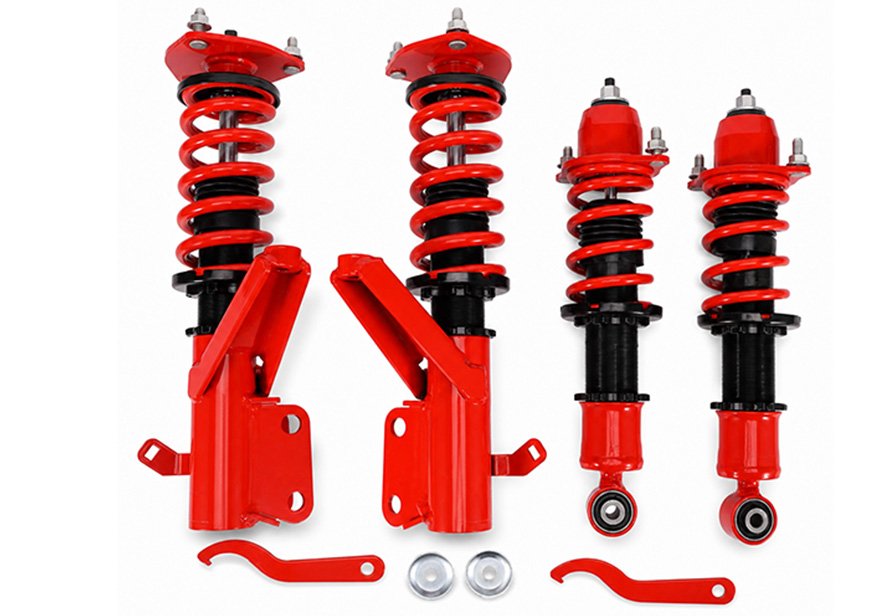
Vehicle-tuned spring, damping and ride-height systems for street and performance builds.
Ver más
Diseño personalizado
Diseñada para tu vehículo, tu estilo de conducción y tus objetivos de rendimiento.
 01
Indica la marca, el modelo, el año y el uso previsto de tu vehículo: calle, circuito, drift, off-road o stance.
 02
Define las especificaciones clave, incluidas las cargas de los ejes delantero y trasero, la altura deseada, los tarados de muelle, el ajuste de amortiguación, la configuración del soporte superior y las dimensiones de montaje.
 03
ROOVA desarrollará una configuración de suspensión recomendada y entregará planos detallados para tu revisión y aprobación antes de iniciar la producción.
 04
Los muelles, amortiguadores y soportes superiores personalizados se montan según tus especificaciones y pasan por una inspección de calidad y pruebas de rendimiento completas.
 05
Tu sistema coilover personalizado se embala de forma segura y se envía a todo el mundo, con orientación profesional de instalación y soporte posventa.
Fabricación controlada
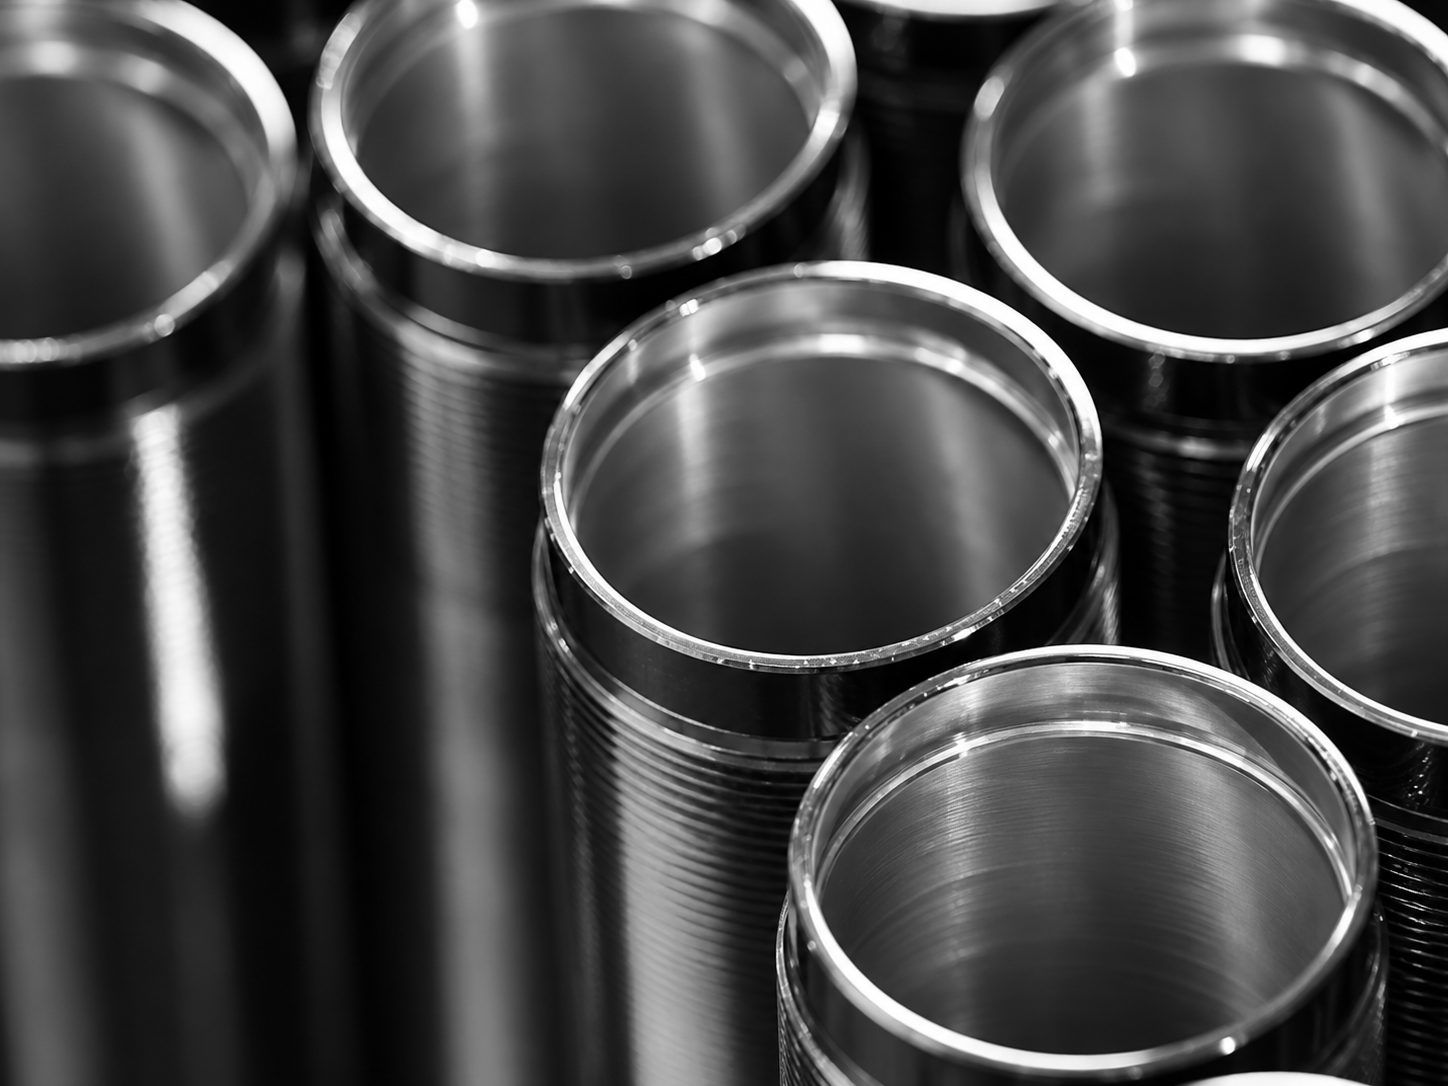
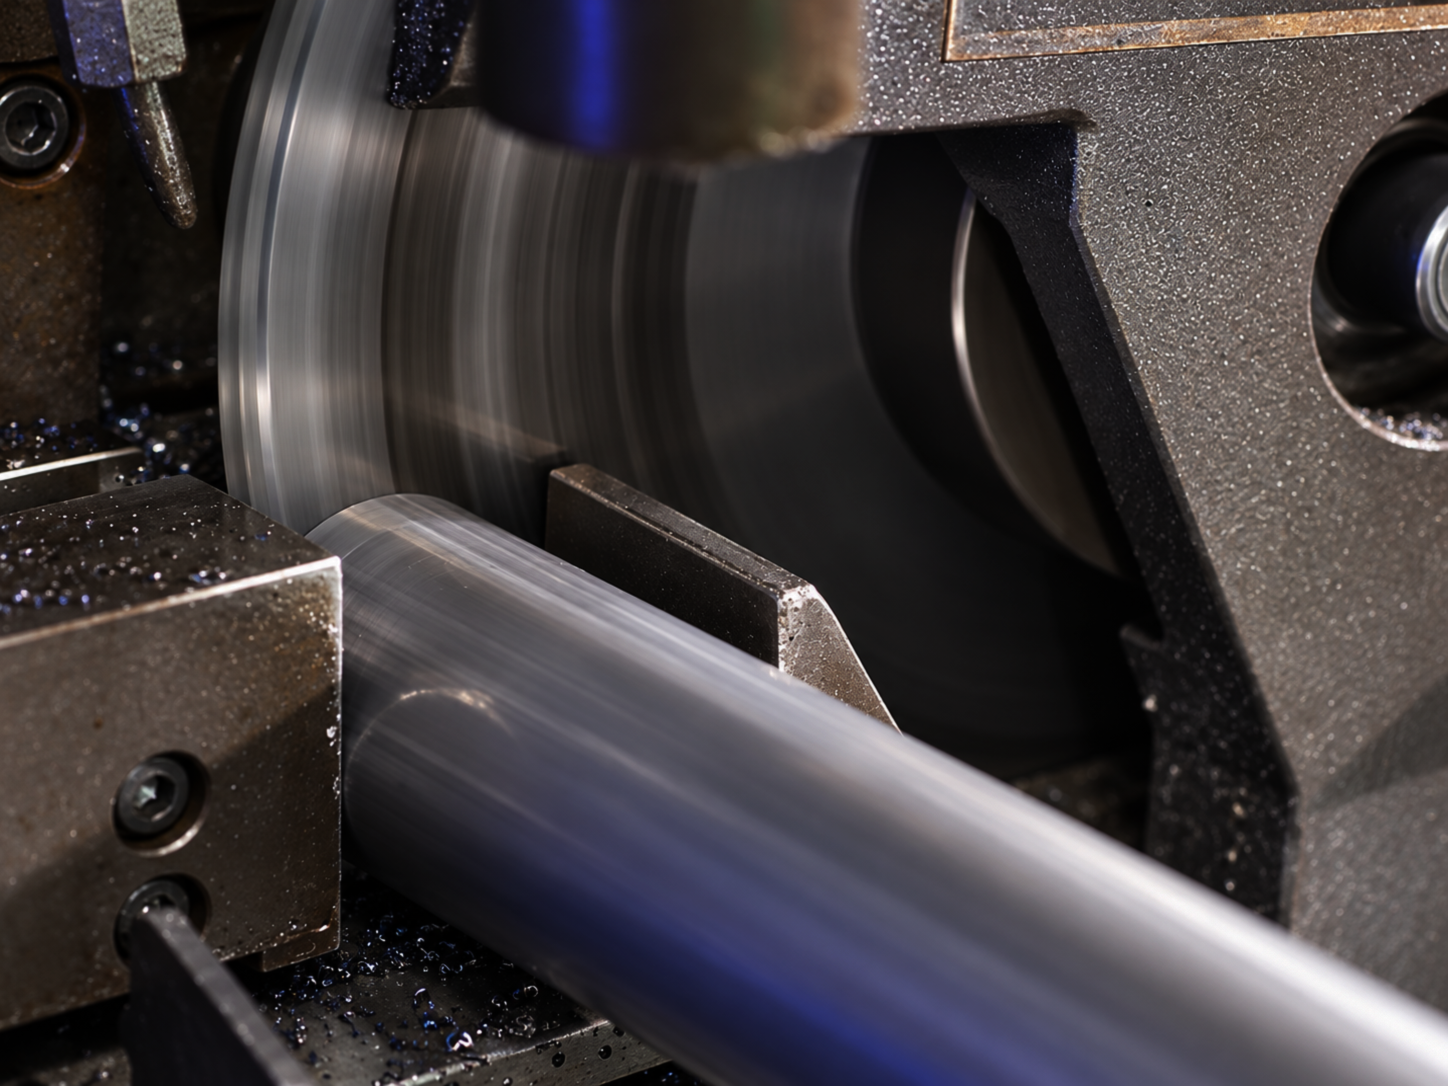
Los cuerpos de los amortiguadores se tornean a partir de tubos de acero en tornos CNC —diámetro exterior, caras de los extremos y roscas de ajuste según el plano— y después se termina el orificio del cilindro mediante torneado interior. Se eliminan las virutas y los residuos de fluido de corte, y se comprueban el tamaño del orificio, la rosca y las caras de los extremos antes de que las piezas pasen a soldadura y recubrimiento.
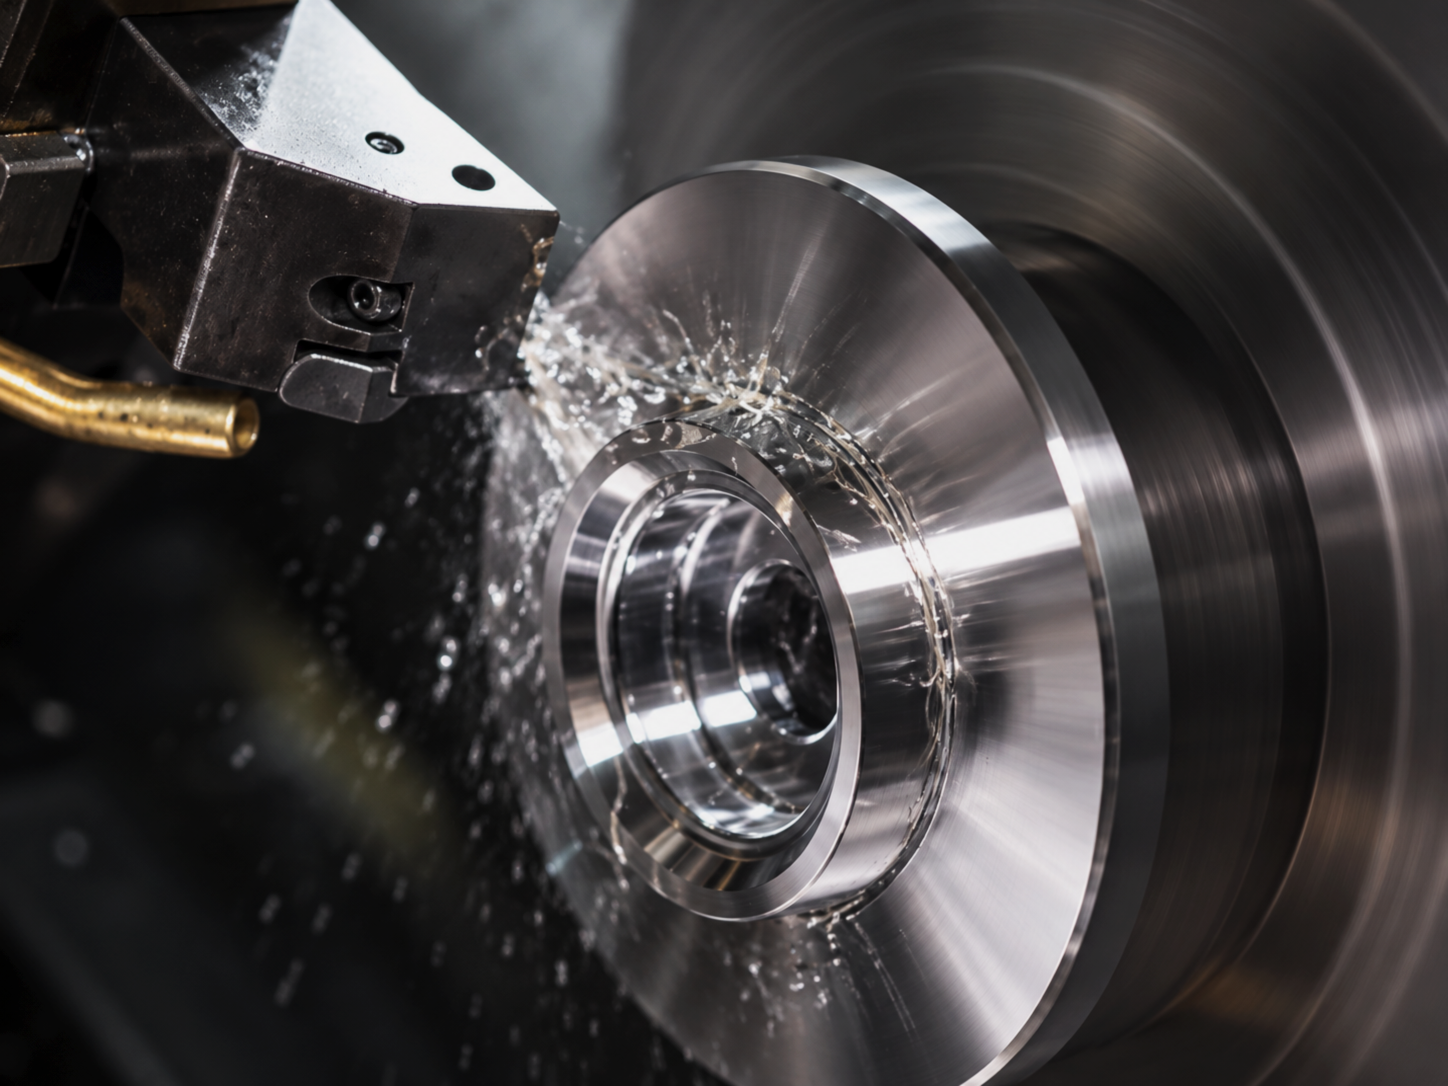
Los asientos de muelle de aluminio, los soportes superiores y los collares de bloqueo se tornean por lotes, con las caras, los orificios, los escalones y las roscas mecanizados en secuencia. La cara de apoyo y la rosca de ajuste se mantienen según el plano para que el asiento quede correctamente alineado en el cuerpo y el collar se ajuste con suavidad. Las piezas se desbarban, se limpian y se identifican por lote.
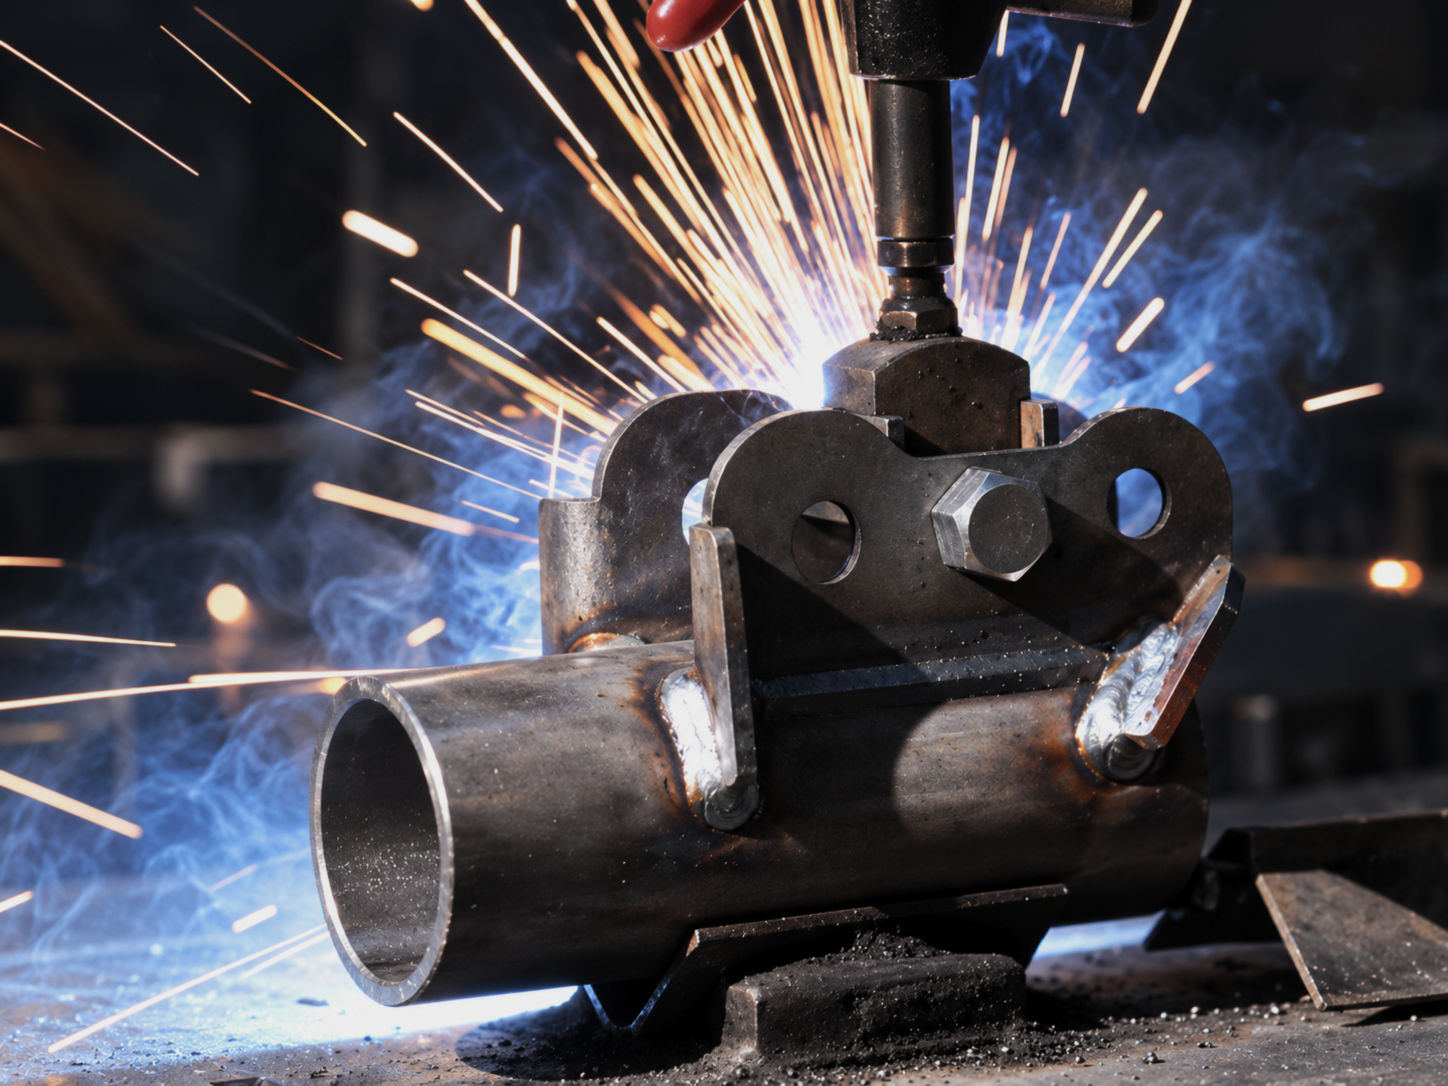
Los soportes de acero se conforman y se unen al cuerpo del amortiguador. La unión se calienta localmente con llama según lo requiere el proceso y después se suelda con el posicionamiento de la plantilla y parámetros controlados. La soldadura se limpia y se comprueban su calidad, posición y alineación antes de continuar el montaje.
Los collares de ajuste, los anillos y las demás piezas de acero expuestas se recubren en bastidor: se cuelgan en plantillas, se desengrasan, se activan y se croman para obtener superficies brillantes y resistentes al desgaste. Se comprueban el espesor y el aspecto, y se protegen las roscas para que el ajuste siga siendo suave después del cromado.

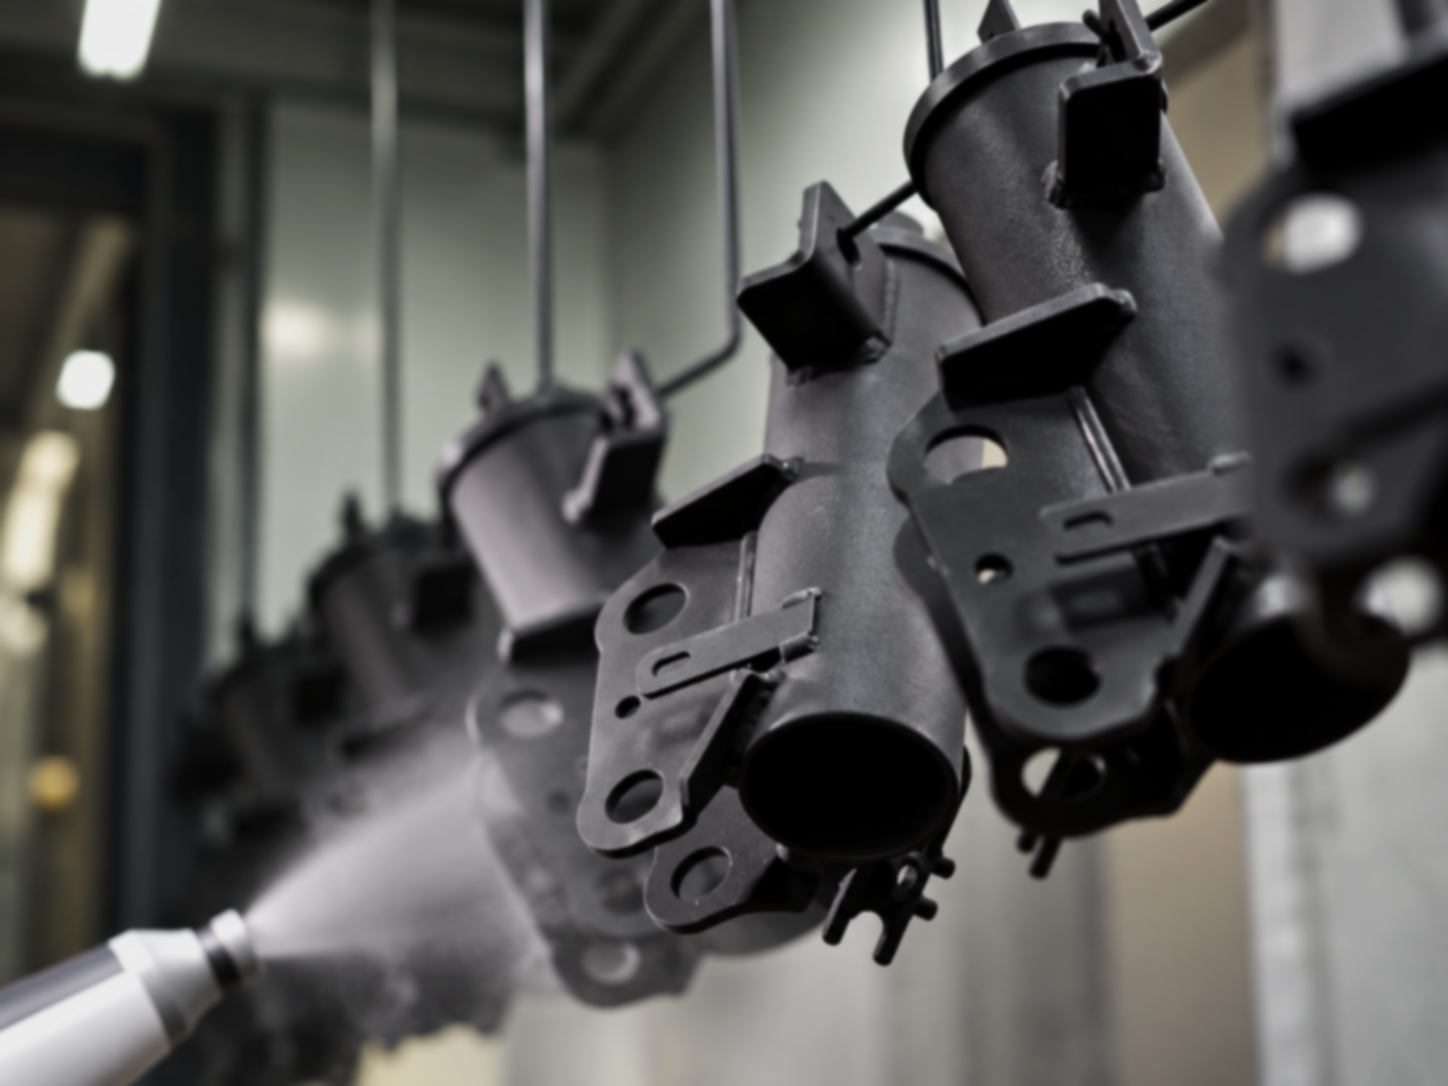
Los cuerpos y soportes soldados se cuelgan en una línea transportadora de recubrimiento, se pretratan, se recubren y se curan para lograr una protección uniforme contra la corrosión y un acabado consistente. Las roscas, los orificios y las superficies de contacto se enmascaran cuando es necesario, y se comprueban la cobertura y el aspecto después del curado.
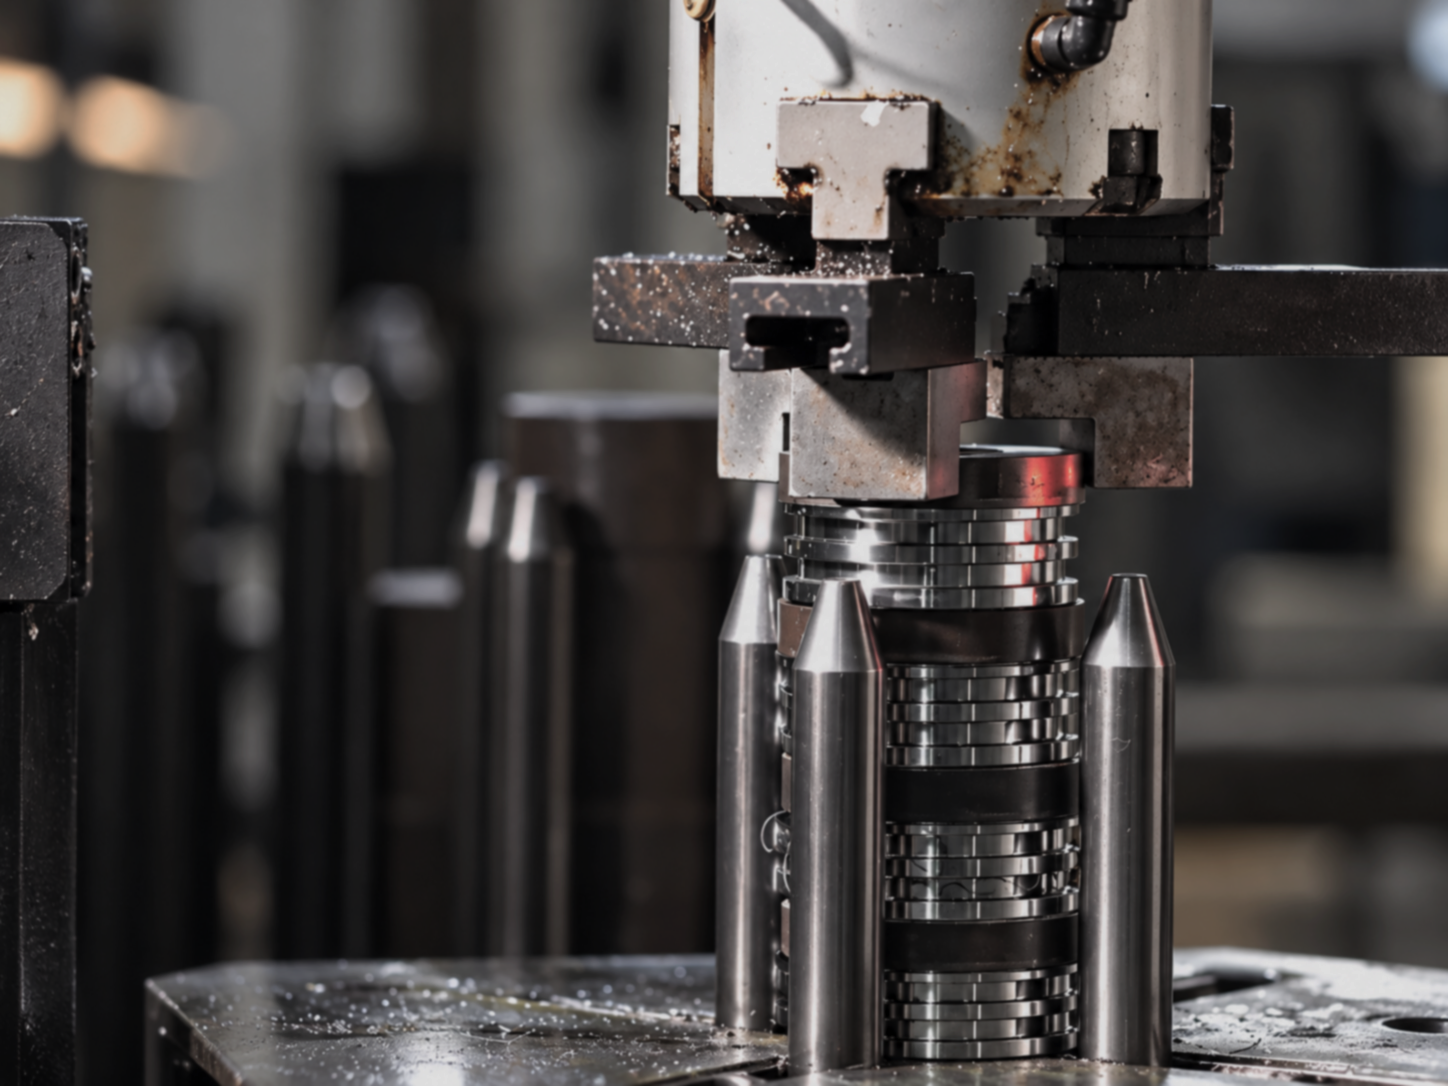
Los pistones, las arandelas de válvula, las guías de vástago y los sellos se montan con una limpieza controlada. El conjunto de arandelas se dispone en la secuencia especificada y se prensa en posición con una prensa y pasadores de localización, de modo que quede correctamente asentado y no se dañen los elementos de sellado. La orientación de los componentes, la secuencia de las arandelas y la posición de prensado se confirman unidad por unidad.
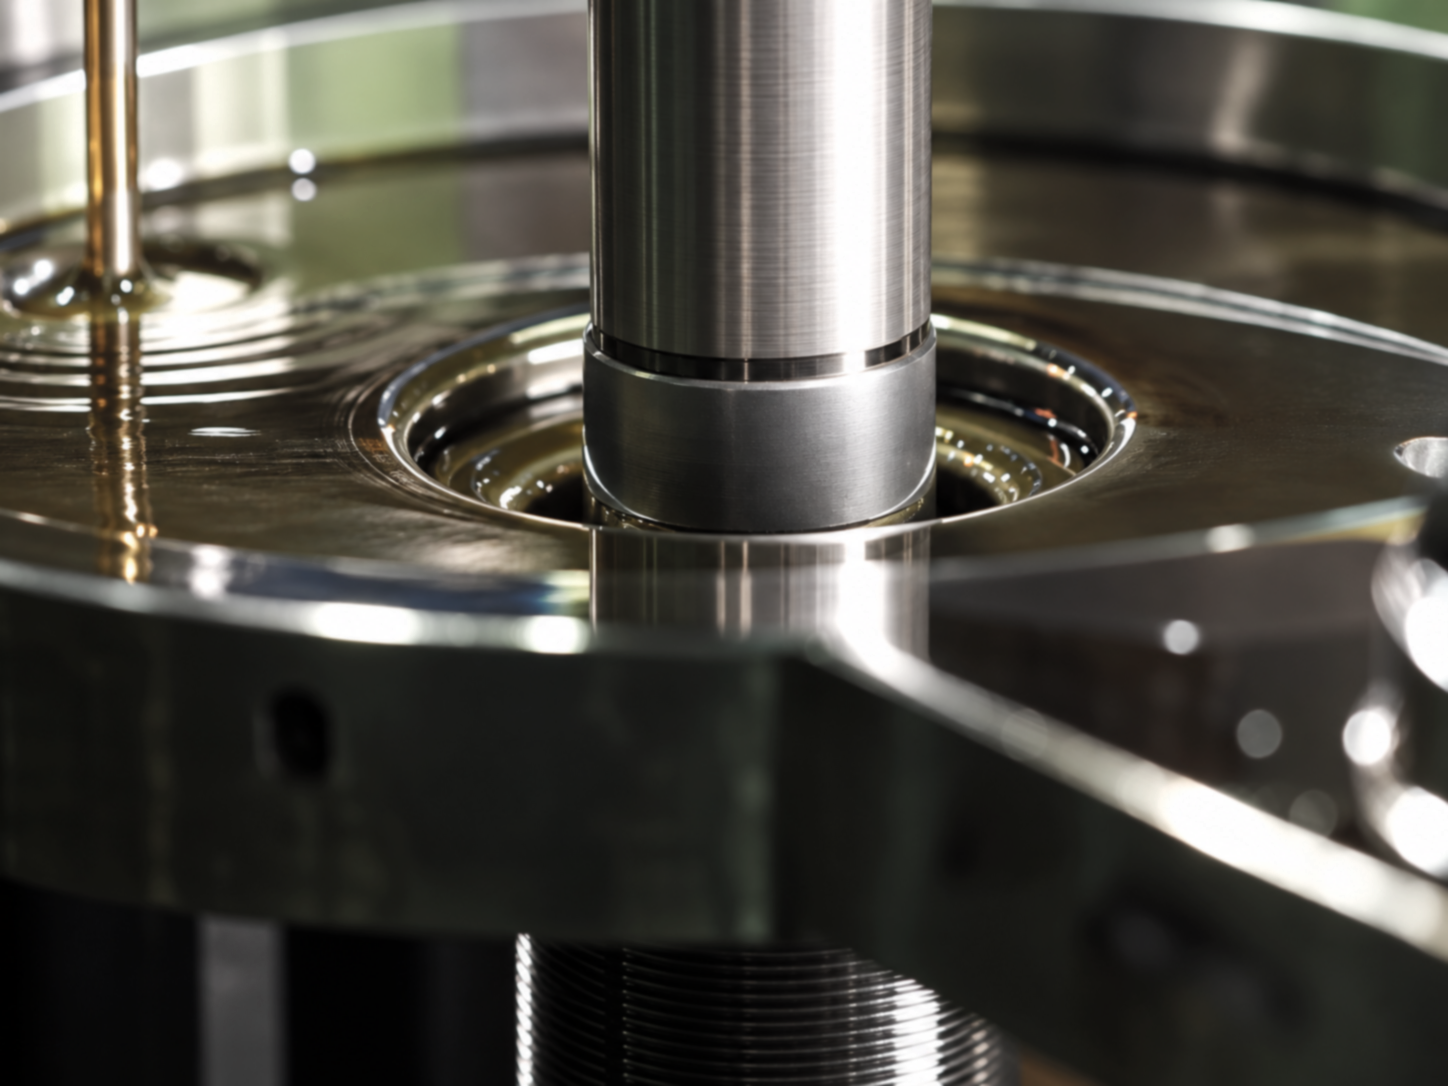
El amortiguador se llena con el aceite especificado mediante una boquilla dosificadora. El aceite se suministra hasta el nivel requerido y se deja salir el aire antes de cerrar la unidad, manteniendo el volumen de llenado conforme a la especificación del producto. Las zonas de sellado y guía permanecen limpias y lubricadas durante todo el proceso.

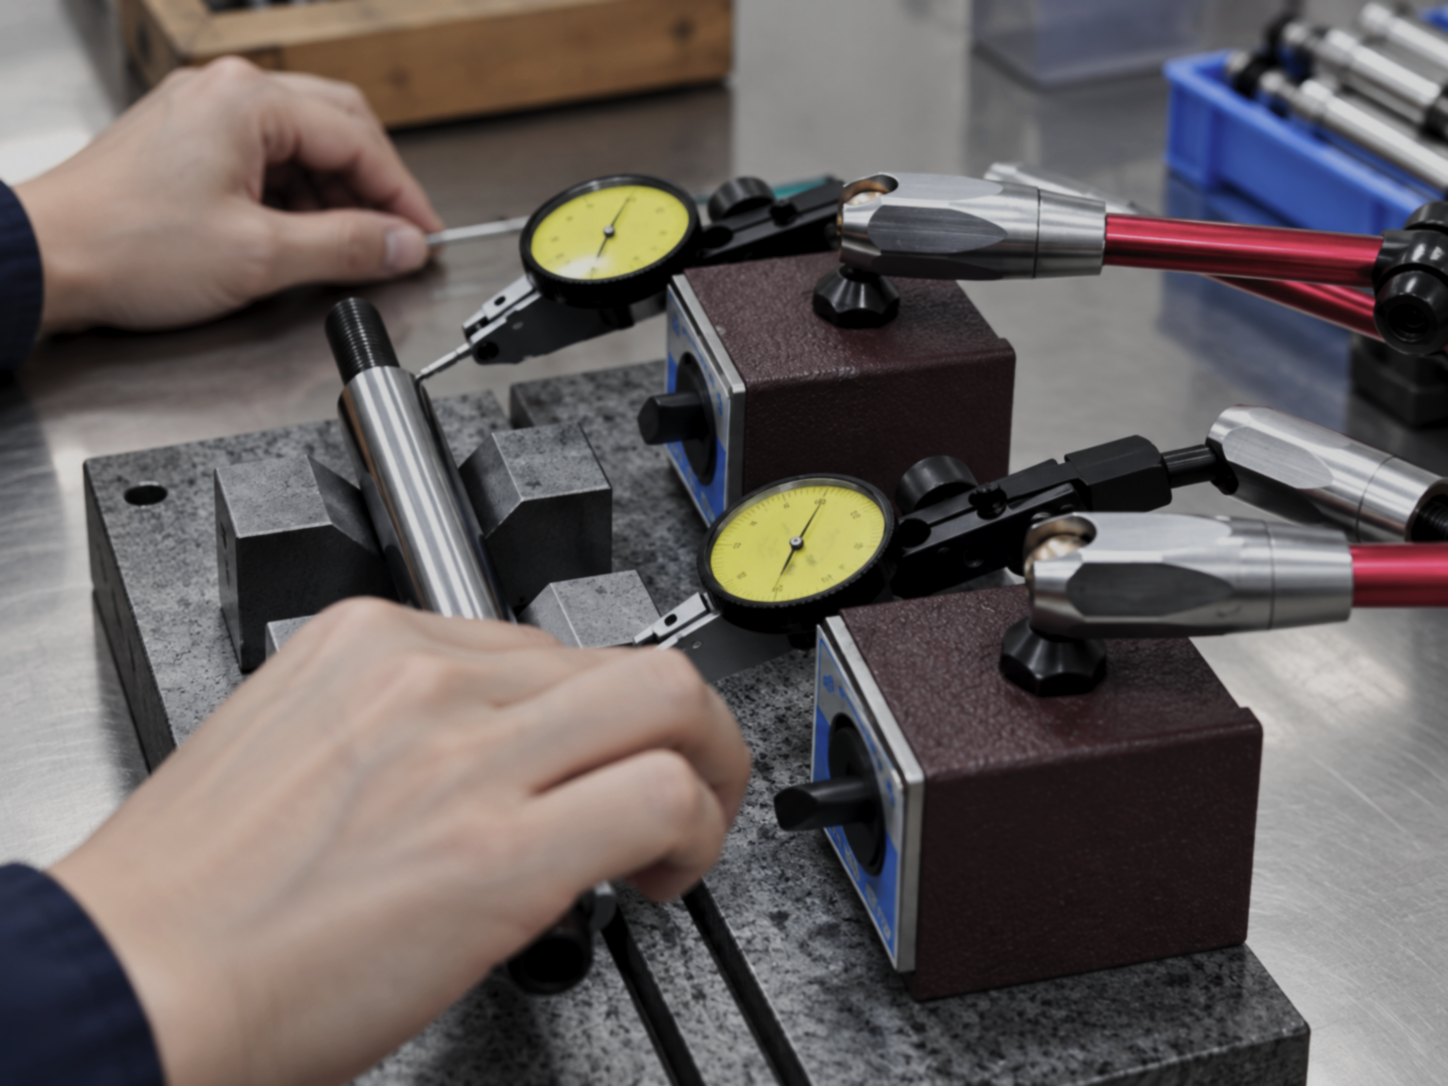
Los vástagos de pistón se calibran en un banco de superficie con relojes comparadores sobre soportes magnéticos. El vástago se apoya y se gira para medir el descentramiento radial a lo largo de la zona de trabajo, verificando la rectitud y la redondez. Al mismo tiempo se comprueban el diámetro y el estado de la superficie acabada.
El vástago se introduce por el conjunto de guía y sello con la superficie de trabajo lubricada, para evitar daños en el labio del sello y permitir su movimiento libre. El asiento y el movimiento libre se confirman antes de cerrar la unidad.
Los cuerpos recubiertos se inspeccionan y se colocan en bastidores antes del montaje final. Las roscas, los orificios y las caras mecanizadas se protegen durante la manipulación y el almacenamiento, y los cuerpos mantienen su identificación por lote. Los muelles, los asientos y los componentes de montaje se instalan en la fase de ensamblaje para completar la unidad coilover.